
Kalıp Malzeme Seçimi ve Blok Hazırlığı
Kalıbın Temeli Doğru Malzeme ile Atılır
Plastik enjeksiyon kalıpçılığında başarı, sadece iyi bir tasarım veya hassas bir işleme ile değil, bu süreçlerin üzerine inşa edileceği “temel” ile yani doğru malzeme seçimiyle mümkündür. Malzeme Seçimi ve Blok Hazırlığı, bir projenin hem ekonomik ömrünü hem de üretim performansını doğrudan etkileyen bir mühendislik kararıdır. Fimarkt olarak, müşterilerimizin projelerini değerlendirirken sadece bugünkü üretimi değil, kalıbın yıllar içindeki performansını da öngörerek malzeme seçimi yapıyoruz.
Bir kalıp bloğu seçilirken; basılacak parça adedi, kullanılacak plastik hammaddenin aşındırıcılığı, beklenen yüzey kalitesi ve çevrim süresi hedefleri gibi onlarca değişken aynı anda değerlendirilir. Yanlış malzeme seçimi, üretim ortasında çatlayan kalıplara veya beklenen hassasiyeti karşılamayan parçalara yol açabilir.
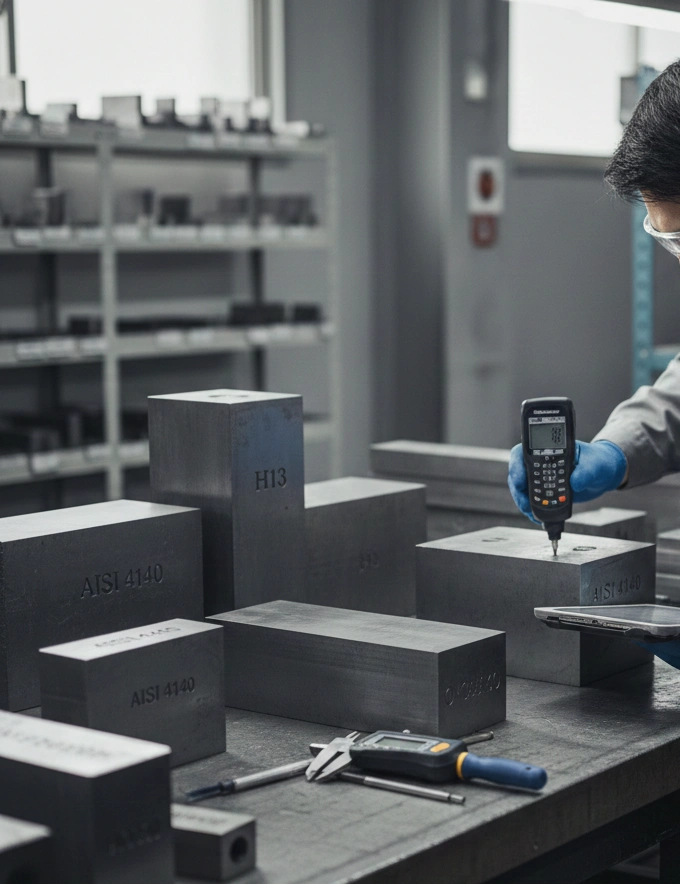
Kalıp Çeliği Seçiminde Kritik Parametreler
Plastik enjeksiyon kalıplarında en yaygın kullanılan malzeme çeliktir, ancak “çelik” dendiğinde karşımıza devasa bir metalürji dünyası çıkar. Kalıp üretiminde kullanılan çeliklerin seçiminde şu özellikler ön plana çıkar:
Sertlik ve Mukavemet: Çeliğin, enjeksiyon sırasında oluşan yüksek basınçlara karşı formunu koruması gerekir. Rockwell (HRC) cinsinden ifade edilen sertlik değeri, kalıbın aşınma direncini belirler.
Isıl İletkenlik: Plastiğin kalıp içerisinde hızlı ve homojen bir şekilde soğuması, çevrim süresini (cycle time) belirleyen en önemli faktördür. Isıl iletkenliği yüksek çelikler, daha hızlı üretim demektir.
İşlenebilirlik: Kalıp çekirdeklerinin CNC ve EDM makinelerinde hassas şekilde işlenebilmesi için çeliğin homojen bir iç yapıya sahip olması gerekir.
Korozyon Direnci: Özellikle PVC gibi gaz çıkaran hammaddelerle çalışılacaksa, paslanmaz özellikli (örneğin 1.2083 gibi) çeliklerin seçilmesi kalıbın ömrünü uzatır.
Yaygın Kullanılan Kalıp Malzemeleri ve Kullanım Alanları
Fimarkt mühendislik süreçlerinde, projeye en uygun çelik grubunu belirlerken genellikle şu kategoriler üzerinden ilerliyoruz:
P20 Çelikleri (Örn: 1.2311, 1.2312): Orta adetli üretimler için standarttır. Isıl işlem gerektirmeden, ön sertleştirilmiş halde işlenebilirler. Büyük kalıp gövdeleri ve standart plastik parçalar için idealdir.
Sertleştirilmiş Çelikler (Örn: 1.2344, 1.2343): Çok yüksek adetli (1 milyon baskı ve üzeri) üretimler için tercih edilir. İşleme sonrası ısıl işleme tabi tutularak 50-54 HRC sertliğe ulaştırılırlar.
Paslanmaz Kalıp Çelikleri (Örn: 1.2083, 1.2316): Nemli ortamlarda çalışan veya aşındırıcı plastiklerle yapılan üretimlerde vazgeçilmezdir.
Alüminyum Bloklar (Örn: 7075 Serisi): Genellikle prototip kalıplarında veya az adetli üretimlerde tercih edilir. İşlenmesi çok hızlıdır ve mükemmel ısı transferi sağlar.
Blok Hazırlığı: Hassas Kesim ve Yüzey Temizleme
Doğru çelik seçildikten sonra, bu ham bloğun “işlenmeye hazır” hale getirilmesi süreci başlar. Bu aşama, kalıbın montaj hassasiyetini belirleyen gizli kahramandır.
Kaba Kesim (Ebatlama): Çelik bloklar, tasarım ölçülerine uygun paylar bırakılarak yüksek kapasiteli testerelerde kesilir. Bu aşamada bırakılan paylar, ısıl işlem sonrası oluşabilecek gerilmeleri kompanse etmek içindir.
6 Yüzey Taşlama: Kalıp bloklarının birbirine tam paralellik ve diklikte oturması için altı yüzeyi de hassas taşlama makinelerinde işlenir. Eğer bloklar birbirine tam paralel olmazsa, kalıp makineye bağlandığında “kasılma” yapar ve bu da ölçüsel hatalara yol açar.
Gerilme Giderme: Büyük bloklarda kesim ve taşlama sonrası iç gerilmeler oluşabilir. Fimarkt olarak, kritik projelerde blokları işleme öncesi gerilme giderme tavlamasına göndererek uzun vadeli form stabilitesini garanti altına alıyoruz.
Hammadde ve Katkı Maddelerinin Malzeme Seçimine Etkisi
Kullanılacak plastik hammadde, kalıp malzemesini doğrudan belirler. Örneğin;
Cam Elyaf Katkılı Plastikler: Çok aşındırıcıdır. Bu tür üretimlerde standart çelikler hızla aşınacağı için yüksek sertlikte ve toklukta özel çelikler veya kaplamalar (PVD gibi) tercih edilmelidir.
Şeffaf Parçalar (PC, PMMA): Bu parçaların kalıpları mükemmel polisaj (ayna parlaklığı) alabilen, inklüzyon (safsızlık) içermeyen çok kaliteli çeliklerden (ESR yöntemiyle üretilmiş) seçilmelidir.
Çevrim Süresi Optimizasyonu ve Soğutma Kanalları
Blok hazırlığı sırasında, soğutma kanallarının yerleşimi çeliğin ısıl karakteristiğine göre planlanır. İyi bir malzeme seçimi, doğru tasarlanmış soğutma kanallarıyla birleştiğinde, her baskıda saniyeler kazanmanızı sağlar. Bu, milyon adetli bir üretimde toplam maliyeti %20-30 oranında düşürebilen bir verimlilik artışıdır.
Sonuç: Kalite, Doğru Hammadde ile Başlar
Malzeme seçimi ve blok hazırlığı, kalıp üretim sürecinin “görünmeyen” ama en hayati kısmıdır. Fimarkt olarak biz, projenizin teknik gereksinimlerini, bütçesini ve üretim hedeflerini teraziye koyarak en optimize malzeme çözümünü sunuyoruz. Doğru çelikle başlayan bir süreç, minimum bakım maliyeti ve maksimum üretim hızı olarak size geri döner.
Deneyim
Endüstriyel Deneyim ve Sektörel Uzmanlık
Hızlı Üretim
Esnek ve hızlı üretim süreçleri
Teknolojik Altyapı
Teknolojik Altyapı ve Müşteri Odaklı Çözümler
Güvenilir Hizmet
Güvenilir Hizmet ve Şeffaf İş Akışı