
Kalıp Alıştırma (T1) ve Onay Süreci
Teori ve Pratiğin Buluşma Noktası
Haftalar süren hassas tasarım, metalürjik seçimler ve mikron düzeyindeki işçilikten sonra, bir kalıp projesinin en kritik anına gelinir: İlk baskı. Sektörde T1 (Trial 1) olarak adlandırılan bu aşama, dijital ortamda yapılan simülasyonların ve üretim hattındaki işçiliğin gerçek dünya şartlarında test edilmesidir. Fimarkt olarak, T1 denemesini sadece bir “numune alma” işlemi değil, kalıbın seri üretim performansını belgeleyen bir “akreditasyon” süreci olarak görüyoruz.
Kalıp Alıştırma ve Onay süreci, bir kalıbın müşteriye teslim edilmeden önceki son kalite kapısıdır. Bu yazıda, T1 denemelerinde nelerin kontrol edildiğini, potansiyel hataların nasıl optimize edildiğini ve bir kalıbın “seri üretime hazır” onayını nasıl aldığını detaylandıracağız.
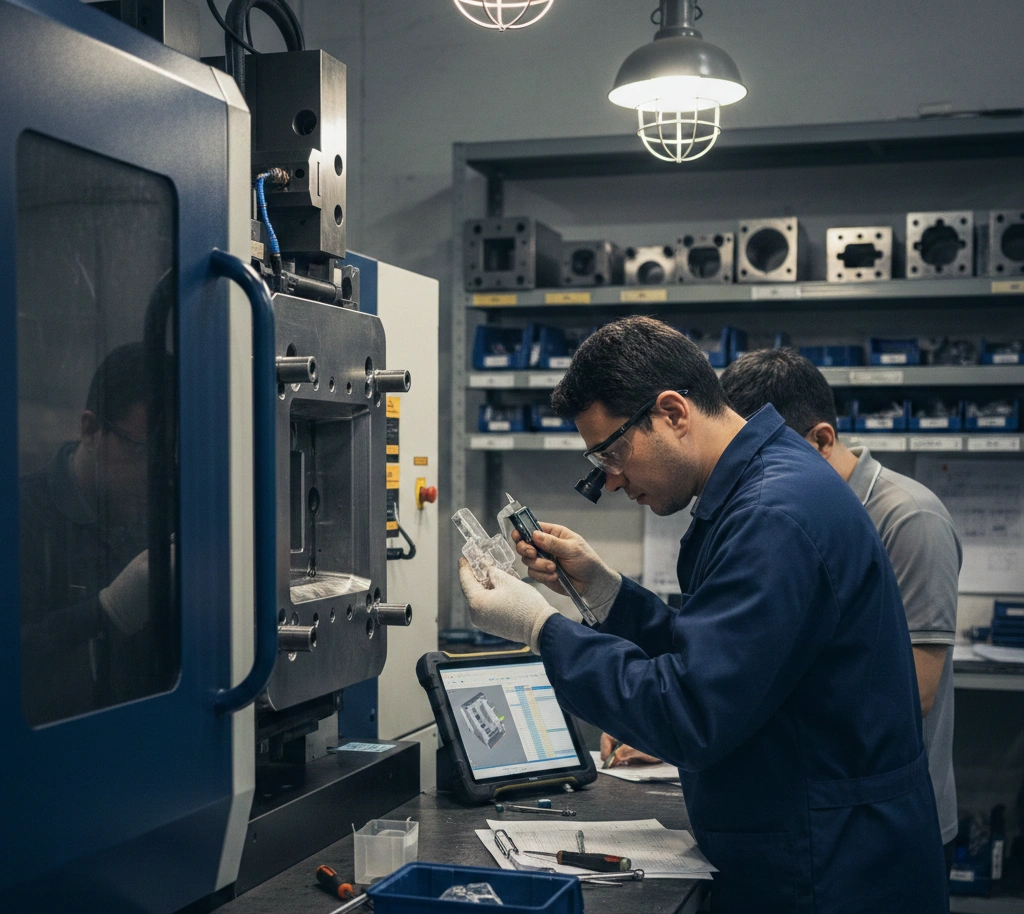
T1 Denemesi Nedir ve Nasıl Hazırlanır?
T1, kalıbın montaj hattından çıktıktan sonra ilk kez bir enjeksiyon makinesine bağlanmasıdır. Bu aşamada, seri üretimde kullanılacak olan orijinal hammadde ve renk (masterbatch) kullanılır.
Makine Kurulumu: Kalıbın boyutlarına ve basınç gereksinimlerine uygun tonajdaki enjeksiyon makinesi seçilir.
Parametre Belirleme: Tasarım aşamasında öngörülen sıcaklık, basınç, ütüleme süresi ve soğuma süreleri makineye girilir.
Isıl Denge: Kalıbın çalışma sıcaklığına ulaşması beklenir; çünkü metalin ısıl genleşmesi, parçanın nihai ölçülerini doğrudan etkiler.
İlk Baskılar: Neyi Arıyoruz?
Kalıp çalıştırıldığında alınan ilk birkaç parça genellikle stabil değildir. Makine dengesini bulduktan sonra alınan numuneler üzerinde şu kritik incelemeler yapılır:
Görsel Kontroller: Parça üzerinde çöküntü, yanık izi, kaynak hattı (weld line), çapak veya gümüşleşme gibi estetik kusurlar var mı?
Dolum Dengesi: Çok gözlü (multi-cavity) kalıplarda, her gözün aynı anda ve aynı miktarda dolup dolmadığı kontrol edilir.
Mekanik Fonksiyon: İtici pimler parçayı hasarsız atıyor mu? Maçalar ve slaytlar sorunsuz açılıyor mu? Parça kalıpta takılıyor mu?
Ölçüsel Doğrulama ve CMM Analizi
T1 aşamasında alınan parçalar, laboratuvar ortamında soğumaya bırakılır (genellikle 24 saat). Plastiğin çekme (shrinkage) payını tamamlamasının ardından, parçalar teknik resme göre ölçülür.
Kritik Ölçüler: Parçanın montajlanacağı diğer parçalarla uyumunu sağlayan toleranslı ölçüler, dijital kumpaslar ve CMM (Koordinat Ölçüm Cihazı) ile kontrol edilir.
Geometrik Toleranslar: Parçadaki düzlemsellik, dairesellik ve eş eksenlilik değerleri ölçülür. Tasarımdaki değerlerden sapma varsa, kalıp üzerinde revizyon planlanır.
Optimizasyon ve T2/T3 Süreçleri
Eğer T1 denemesinde parçada ölçüsel veya görsel sapmalar tespit edilirse, bu durum kalıp mühendislerince analiz edilir. “Kalıp çelikten yer mi, yoksa ekleme mi yapılmalı?” sorusuna yanıt aranır. (Çelikten almak her zaman daha kolay ve ekonomiktir.)
Gerekli ince ayarlar yapıldıktan sonra yapılan ikinci denemeye T2, tüm sorunların giderildiği ve onayın beklendiği son denemeye ise T3 denir. Fimarkt’ın hedefi, yüksek mühendislik gücüyle projeleri T1 aşamasında, en geç T2’de “OK” seviyesine getirmektir.
Seri Üretim Onayı: Yeşil Işık
Müşteriye gönderilen numuneler (ISIR – Initial Sample Inspection Report ile birlikte) onay aldığında, süreç tamamlanır. Bu onay; kalıbın sadece doğru parça ürettiğini değil, aynı zamanda hedeflenen “çevrim süresi” (cycle time) içinde karlı bir şekilde üretim yapabildiğini de tesciller.
Onay sonrası kalıba gerekliyse doku (texture), logo veya özel yüzey işlemleri uygulanır ve kalıp “Seri Üretime Hazır” etiketiyle teslim edilir veya Fimarkt bünyesinde üretime alınır.
Sonuç: Kusursuzluğun Tescili
Kalıp alıştırma süreci, bir projenin kağıt üzerindeki vaatlerinin fiziksel kanıtıdır. Fimarkt olarak biz, kalıbı sadece teslim etmiyor; onun sorunsuz çalışan, verimli ve uzun ömürlü bir üretim aracı olduğunu T1 denemeleriyle ispatlıyoruz.
Deneyim
Endüstriyel Deneyim ve Sektörel Uzmanlık
Hızlı Üretim
Esnek ve hızlı üretim süreçleri
Teknolojik Altyapı
Teknolojik Altyapı ve Müşteri Odaklı Çözümler
Güvenilir Hizmet
Güvenilir Hizmet ve Şeffaf İş Akışı