
Eklemeli Üretimde Malzeme ve Parametre Optimizasyonu
Fonksiyonel Parçalarda Mühendislik Yaklaşımı: Doğru Malzeme ve Parametre Optimizasyonu
Eklemeli üretim dünyasında bir parçanın başarılı sayılabilmesi için sadece dijital modele benzemesi yetmez; o parçanın gerçek dünya koşullarında (stres, sıcaklık, kimyasal temas) görevini yerine getirmesi gerekir. Fimarkt olarak üretim süreçlerimizin kalbi, “Hangi malzeme, hangi parametreyle en iyi sonucu verir?” sorusuna verdiğimiz bilimsel yanıtta yatar. Malzeme bilimi ile makine dinamiğinin birleştiği bu aşama, prototipten son kullanıcı ürününe geçişin en kritik eşiğidir.
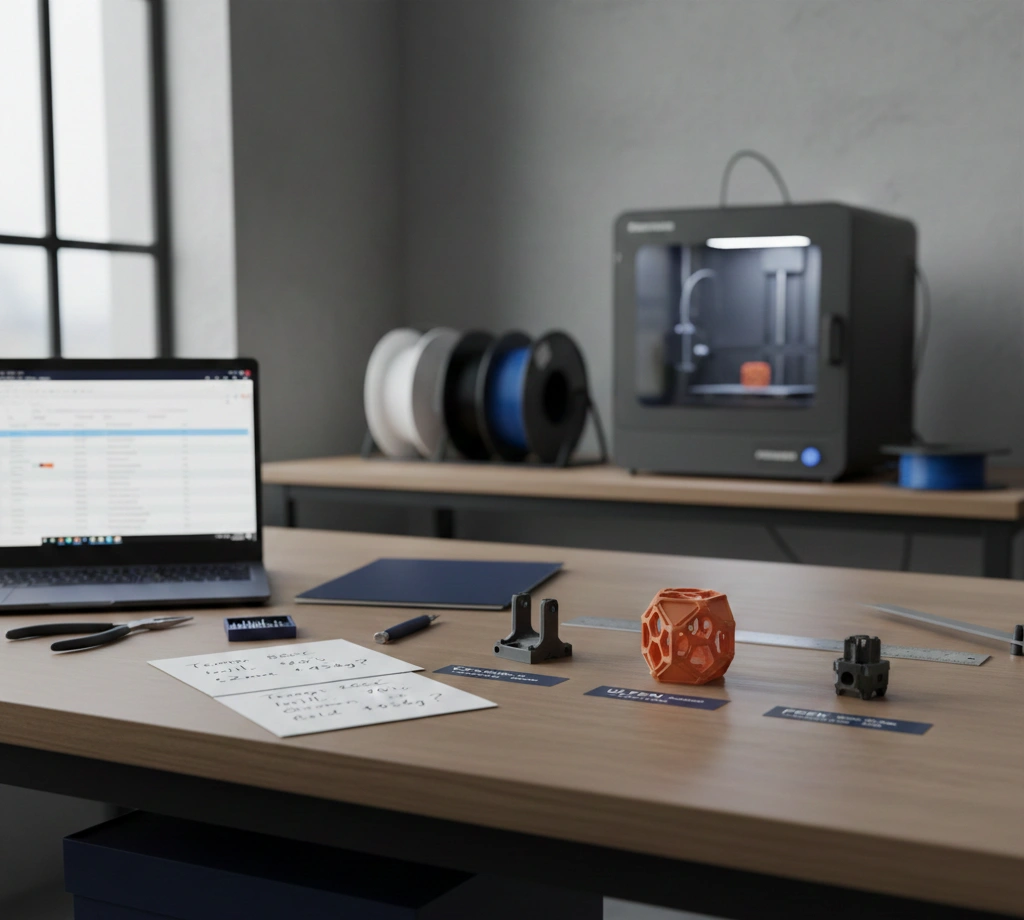
Malzeme Seçimi: Polimerlerden Metal Alaşımlara Geniş Spektrum
Eklemeli üretimde malzeme seçimi, geleneksel imalata göre çok daha katmanlı bir karar mekanizması gerektirir. Üretilecek parçanın çalışma ortamı, seçimimizi doğrudan etkiler.
1. Yüksek Performanslı Polimerler (Toz, Reçine ve Filament)
PA12 (Naylon): SLS (Seçici Lazer Sinterleme) teknolojisinde kullanılan bu toz malzeme, yüksek mekanik dayanımı ve kimyasal direnciyle bilinir. Fonksiyonel prototipler ve son kullanım parçaları için endüstri standardıdır.
Reçine (Photopolymers): SLA ve DLP sistemlerinde mikron düzeyinde detay ve pürüzsüz yüzey sağlar. Diş hekimliği ve mücevherat gibi hassas alanlarda vazgeçilmezdir.
Yüksek Isı Dirençli Filamentler (PEEK, ULTEM): Havacılık ve otomotivde metal parçaların yerini alabilecek kadar güçlü, 200°C üzerindeki sıcaklıklara dayanabilen termoplastiklerdir.
2. Metal Alaşımlar
DMLS veya SLM teknolojilerinde kullanılan Titanyum (Ti6Al4V), Alüminyum (AlSi10Mg) veya Paslanmaz Çelik (316L) gibi tozlar, havacılık ve medikal implant sektörlerinde “hafiflik ve güç” dengesini kurmamızı sağlar.
Parametre Optimizasyonu: Makinenin “Ruhunu” Ayarlamak
Doğru malzemeyi seçmek yetmez; o malzemenin potansiyelini ortaya çıkaracak yazılımsal ve fiziksel ayarlar (parametreler) her parça için özel olarak kalibre edilmelidir.
Lazer Gücü ve Tarama Hızı (Energy Density)
Lazer tabanlı sistemlerde (SLS, DMLS, SLA), lazerin gücü ile toz yatağı üzerindeki hızı arasındaki denge, parçanın yoğunluğunu (density) belirler.
Düşük Enerji: Katmanlar arası zayıf yapışmaya ve gözenekli (porosity) bir yapıya neden olur.
Aşırı Enerji: Malzemenin yanmasına, buharlaşmasına veya parçanın termal gerilmelerle bükülmesine (warping) yol açar. Fimarkt’ta biz, her malzeme grubu için optimize edilmiş “Enerji Yoğunluğu” formüllerini kullanarak %99.9 teorik yoğunlukta parçalar üretiyoruz.
Tabla Sıcaklığı ve Termal Yönetim
Özellikle FDM ve SLS teknolojilerinde, üretim haznesinin ve tablanın sıcaklığı homojen olmalıdır. Sıcaklık dalgalanmaları, plastik parçaların soğurken çekmesine (shrinkage) ve boyutsal toleransların dışına çıkmasına neden olur. Kristalizasyon sürecini kontrol altında tutarak, parçanın iç gerilmelerini minimize ediyoruz.
Katman Kalınlığı ve Mekanik İlişki
Katman kalınlığı sadece yüzey pürüzlülüğünü değil, parçanın z eksenindeki (katman yönü) mukavemetini de etkiler. Daha ince katmanlar genellikle daha iyi bir füzyon sağlar ancak üretim süresini ve maliyetini artırır. Mühendislerimiz, maliyet ve performans eğrisinin kesiştiği “altın noktayı” her proje için özel olarak hesaplar.
Veriye Dayalı Üretim: Neden Optimizasyon?
Optimize edilmemiş bir süreçte üretilen parça, dışarıdan sağlam görünse de mikroskobik düzeyde boşluklar barındırabilir. Bu boşluklar, parça yük altına girdiğinde çatlak başlangıç noktaları oluşturur. Fimarkt olarak uyguladığımız sıkı parametre kontrolü sayesinde;
Tekrarlanabilirlik: İlk üretilen parça ile bininci parça arasındaki kalite farkını sıfıra indiriyoruz.
Maliyet Verimliliği: En az malzeme ile en yüksek dayanımı elde ederek müşteri bütçesini koruyoruz.
Hız: Gereksiz yavaş üretimden kaçınarak teslimat sürelerini optimize ediyoruz
Deneyim
Endüstriyel Deneyim ve Sektörel Uzmanlık
Hızlı Üretim
Esnek ve hızlı üretim süreçleri
Teknolojik Altyapı
Teknolojik Altyapı ve Müşteri Odaklı Çözümler
Güvenilir Hizmet
Güvenilir Hizmet ve Şeffaf İş Akışı