
Eklemeli Üretim İçin Tasarım (DfAM) ve Pre-Processing Rehberi
Eklemeli Üretimde Başarının Anahtarı: Tasarım ve Pre-Processing Stratejileri
Endüstriyel üretimde devrim yaratan eklemeli üretim (3D yazıcı teknolojileri), sadece bir “yazdırma” işleminden ibaret değildir. Fimarkt olarak projelerimizde en çok vurguladığımız nokta; kaliteli bir fiziksel parçanın, bilgisayar ekranındaki doğru stratejiyle başladığıdır. Geleneksel imalatın (talaşlı imalat, döküm vb.) kısıtlamalarını bir kenara bırakıp, eklemeli üretimin sunduğu sınırsız geometrik özgürlüğü kullanabilmek için DfAM (Design for Additive Manufacturing) yani “Eklemeli Üretim İçin Tasarım” prensiplerini anlamak gerekir.
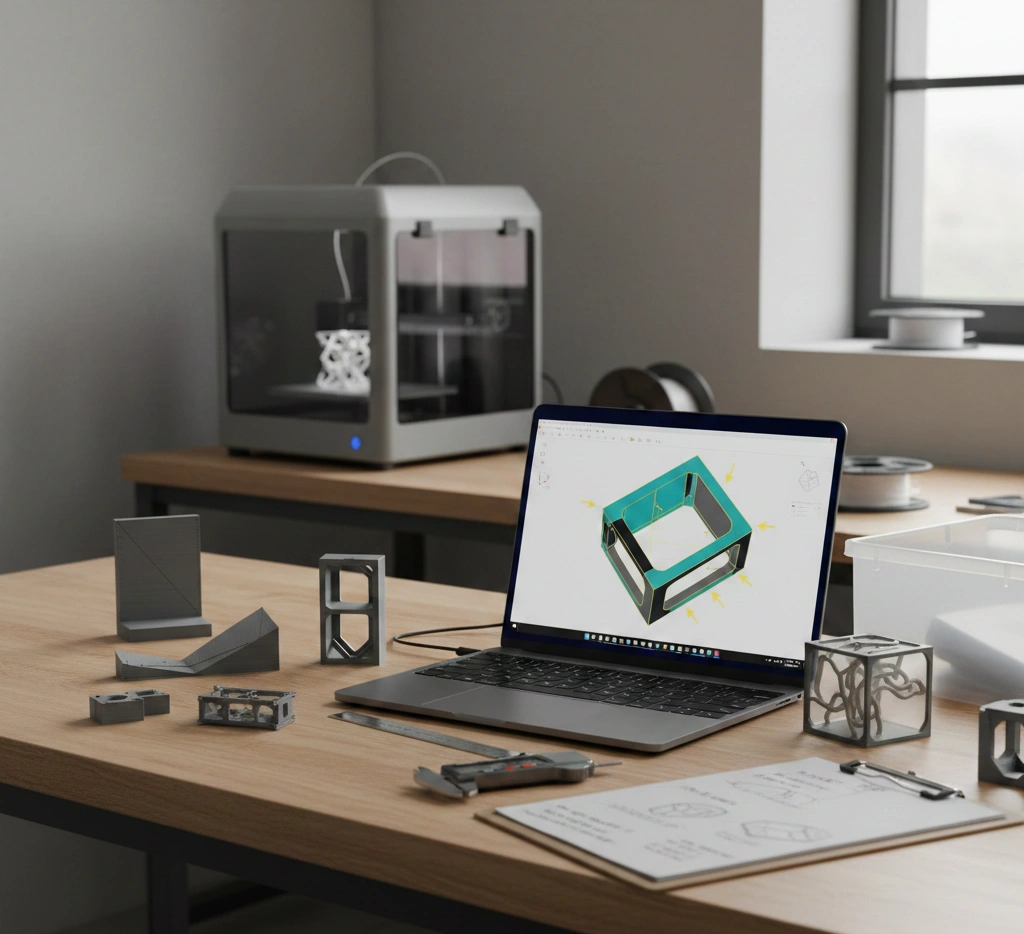
DfAM Nedir ve Neden Hayatidir?
Geleneksel üretimde bir parçayı tasarlarken “freze ucu buraya girer mi?” veya “kalıptan bu parça çıkar mı?” diye düşünürsünüz. Eklemeli üretimde ise bu soruların yerini “bu parça en az destek yapısıyla nasıl üretilir?” veya “topoloji optimizasyonu ile parçayı nasıl hafifletirim?” soruları alır.
DfAM, bir parçayı sadece basılabilir hale getirmek değil, o parçayı en verimli, en hafif ve en dayanıklı şekilde tasarlamaktır. Bu aşamada yapılan bir hata, üretim sürecinde parçanın çarpılmasına (warping), katman ayrılmasına veya gereksiz malzeme israfına yol açabilir.
Pre-Processing (Ön İşlem) Adımları
1. Parça Oryantasyonu (Konumlandırma)
3D yazıcıda parçanın tablaya hangi açıyla yerleştirildiği, parçanın kaderini belirler.
Yüzey Kalitesi: Eğimli yüzeylerde “merdiven etkisi” (stair-stepping) oluşmaması için kritik yüzeyler dikey eksende planlanmalıdır.
Mekanik Dayanım: Eklemeli üretimde parçalar anizotropik özellik gösterir. Yani katmanların birleşme yönü, parçanın çekme ve basma dayanımını doğrudan etkiler. Fimarkt mühendisleri, parçanın kullanım sırasında maruz kalacağı yükleri analiz ederek en doğru oryantasyonu seçer.
Destek (Support) İhtiyacı: Daha az destek, daha az işçilik ve daha pürüzsüz yüzey demektir.
2. Dilimleme (Slicing) ve Katman Stratejileri
Tasarım bittikten sonra model, “dilimleme” yazılımları aracılığıyla mikron düzeyinde katmanlara ayrılır.
Katman Kalınlığı: Genellikle 20 ile 200 mikron arasında değişen bu seçim, hız ve detay arasındaki dengedir. Medikal bir prototipte 50 mikron hassasiyet gerekirken, büyük bir kalıp aparatında 200 mikron yeterli olabilir.
Doluluk Oranı (Infill) ve Modelleri: Parçanın içi %100 dolu olmak zorunda değildir. Bal peteği (honeycomb) veya jiroit (gyroid) yapılar kullanarak, parçanın ağırlığını %60 azaltırken dayanıklılığını korumak mümkündür.
3. Topoloji Optimizasyonu ve Kafes (Lattice) Yapılar
Eklemeli üretimin en büyük avantajı, sadece yük binen noktalara malzeme koyabilmektir. Yazılımlar aracılığıyla parçanın gereksiz kısımları boşaltılır. Bu sayede havacılık ve otomotiv gibi sektörlerde yakıt tasarrufu sağlayan, “hafif ama ultra dayanıklı” bileşenler üretilir.
Hazırlık Aşamasında Yapılan Hataların Maliyeti
Pre-processing aşamasını hafife almak, üretim maliyetlerini %40’a kadar artırabilir. Yanlış yerleştirilen bir parça, üretim sırasında sarsıntı nedeniyle düşebilir veya ısıl gerilmeler sonucu tabladan ayrılabilir. Fimarkt olarak biz, simülasyon yazılımlarımızla üretim başlamadan önce olası hataları dijital ortamda tespit ediyor, fire oranını minimuma indiriyoruz.
Deneyim
Endüstriyel Deneyim ve Sektörel Uzmanlık
Hızlı Üretim
Esnek ve hızlı üretim süreçleri
Teknolojik Altyapı
Teknolojik Altyapı ve Müşteri Odaklı Çözümler
Güvenilir Hizmet
Güvenilir Hizmet ve Şeffaf İş Akışı